Proizvodnja zupčanika i vratila
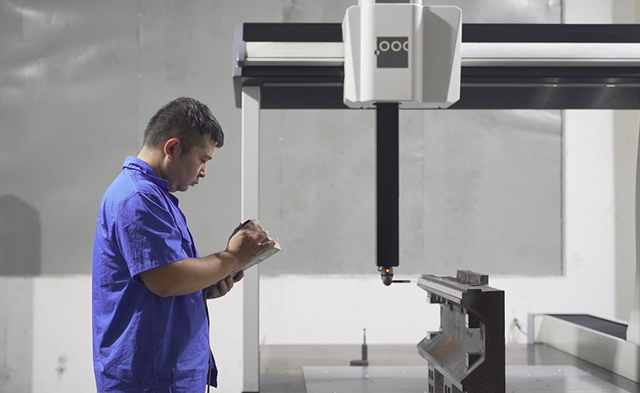
Proces: inspekcija materijala → tokarenje → gruba/završna obrada (glodanje/oblikovanje/brušenje) → precizno brušenje/završna obrada zupčanika → površinska obrada → završna inspekcija. Sposobnost: visokoprecizna obrada zupčanika i fleksibilni obradni centri proizvode zupčanike koji rutinski zadovoljavaju ISO razred 4 točnosti. Prednosti: integracija više operacija i kontrola alata smanjuju pogrešku profila i toplinsku distorziju; fleksibilne linije podržavaju narudžbe malih serija i više specifikacija.
Toplinska obrada
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Oprema i kontrola: Korištenjem višezonske kontrole temperature za višenamjenske peći i strogim upravljanjem medijem za kaljenje, postižu se jednolični karburizirani slojevi i kontrolirana tvrdoća kaljenja. Pokazatelji i osiguranje kvalitete: Tvrdoća površine, dubina naugljičavanja, žilavost jezgre, itd. svi su prošli ispitivanje tvrdoće i metalografsku inspekciju prije napuštanja tvornice, osiguravajući otpornost površine zuba na habanje i otpornost korijena zuba na zamor. Prednost: Visoko stabilna toplinska obrada značajno povećava otpornost na habanje i vijek trajanja zupčanika, što je ključni čimbenik za dugotrajan pouzdan rad velikih i teških reduktora.
Kućište mjenjača i obrada velikih komponenti
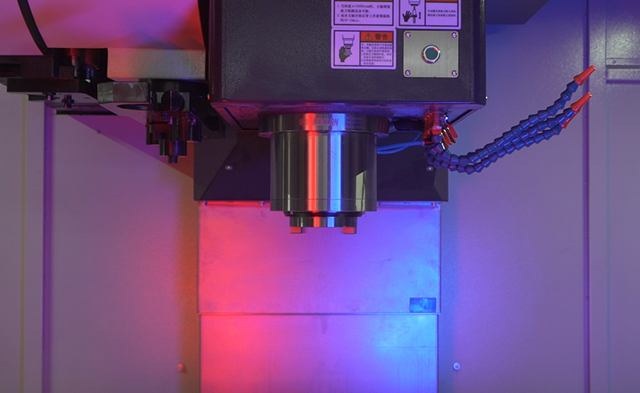
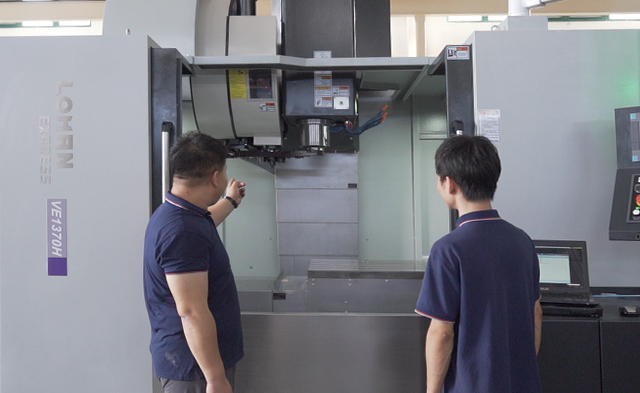
Postupak obrade uključuje grubu obradu odljevaka, CNC grubo i završno glodanje, precizno bušenje i obradu rupa za pozicioniranje sklopa. Ključne točke: alatni strojevi visoke krutosti i konstrukcija učvršćenja osiguravaju ravnost kućišta, koaksijalnost i točnost ugradnje, smanjujući stres pri sklapanju i poboljšavajući radnu stabilnost. Površinska obrada: Izgubljen pjenasti lijev u kombinaciji s preciznom strojnom obradom poboljšava završnu obradu površine i dimenzijsku konzistentnost kućišta mjenjača.
Toplinska ravnoteža, dinamička ravnoteža i kontrola buke
Prije i nakon sastavljanja, svaka rotirajuća komponenta prolazi ispitivanje dinamičke ravnoteže rotora i analizu buke i vibracija. Optimiziranjem rezanja profila zuba, zazora pristajanja i dizajna podmazivanja, buka je potisnuta na izvoru i poboljšana je učinkovitost prijenosa. Rezultat: Osigurajte da nema abnormalnih vibracija ili buke tijekom rada cijelog stroja i prilagodite se aplikacijama koje su osjetljive na buku (kao što je energija vjetra, precizna proizvodnja itd.).
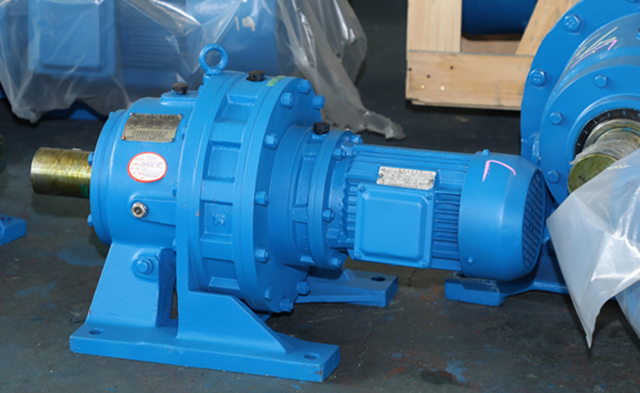
Sastavljanje i brtvljenje
Montaža se provodi u skladu sa standardnim radnim postupcima (SOP) i kontrolom momenta/zazora; usvojene su stroge mjere brtvljenja i sprječavanja curenja na ključnim spojevima. Sustav upravljanja komponentama i sljedivosti montaže osigurava da se može pratiti izvor dijelova i proces montaže svakog proizvoda.
Kontaktirajte nas
-
Adresa tvornice
No. 10, Taiyao North Road, Yaowang Town, Taixing City, Jiangsu Province, Kina
-
Telefon
86-139 5115 9007
Autorska prava © TAIXING REDUCER CO., LTD. Rights Reserved.
Kineski proizvođač industrijskih reduktora Prilagođeni dobavljač reduktora brzine