Što je reduktor zupčanika ojačan ekstruderom?
An reduktor zupčanika kaljen ekstruderom je reduktor brzine za teške uvjete rada s kaljenim, brušenim zubima zupčanika - obično 58-62 HRC na boku zuba - projektiran za pogon jednopužnih i dvopužnih ekstrudera pod kontinuiranim uvjetima visokog zakretnog momenta. Otvrdnute površine zuba jedina su razlika između mjenjača koji svoju točnost održava desetljećima i onog koji razvija zazor, buku i vibracije unutar nekoliko sezona proizvodnje.
Ekstruzija nije povremena primjena. Ekstruder za plastiku ili gumu radi 24 sata dnevno, gura viskoznu polimernu talinu kroz matricu pri gotovo konstantnoj brzini puža i može pogoditi skokove okretnog momenta tijekom pokretanja, hladnih vožnji i varijacije sirovine. Reduktor je mehaničko srce pogonskog sklopa: on smanjuje brzinu motora na 20-150 okretaja u minuti tipičnih za ekstruzijske vijke, višestruko povećava okretni moment i mora to učiniti uz minimalno vrijeme zastoja. Zbog toga razumijevanje kako radi industrijski reduktor zupčanika i koji tip odgovara vašem pogonu prije nego sastavite specifikaciju.
Ovaj vodič objašnjava koje se promjene kaljenog zupčanika mijenjaju u praksi, kako se uspoređuje s mekim i srednje tvrdim alternativama, koji su parametri odabira najvažniji i kako uskladiti reduktor s određenim postupkom ekstruzije.
Zašto ekstruderi zahtijevaju kaljene zupčanike
Pogoni ekstrudera otkazuju zbog površinskog zamora prije nego zbog čvrstoće, zbog čega su kaljeni zupčanici industrijski zadani za kontinuiranu ekstruziju.
Ciklus opterećenja kažnjava. Danonoćni rad znači da zubi zupčanika prolaze kroz mrežu milijune puta godišnje, a na svakoj mreži je Hertzov kontaktni napon na boku zuba visok. S vremenom to naprezanje inicira mikropukotine koje prerastaju u rupičaste. Meki ili normalizirani zupčanici na otprilike 180-220 HB jednostavno nemaju površinsku otpornost na zamor za ovu dužnost. Njihove strane se troše, zazor raste, buka se povećava, a signal brzine puža postaje nestabilan - što se izravno pokazuje kao dimenzionalna varijacija u ekstrudiranom proizvodu.
Isti mehanizam troši male zupčanike ekstrudera na stolnim strojevima: mesingani zupčanik u laganom ekstruderu može pokazati vidljivo trošenje nakon nekoliko mjeseci hobi upotrebe. U industrijskom ekstruderu fizika je identična, samo su troškovi zamjene, vrijeme prekida rada i stopa otpada tisućama puta veći. Ojačani zupčanici, naugljičeni na 58-62 HRC i završno brušeni, otporni su na trošenje udubljenja i ljepila i zadržavaju izvornu točnost reduktora tijekom daleko većeg dijela njegovog mehaničkog vijeka trajanja.
Dodajte toplinski stres i kontaminaciju. Hale ekstrudera su vruće, a polimerna prašina ili razgrađeni materijal mogu dospjeti u mjenjač kroz brtve. Očvrsli bokovi podnose marginalno podmazivanje i finu kontaminaciju daleko bolje od mekših materijala, što je praktični razlog zašto ih prerađivači stalno specificiraju.
Otvrdnute naspram srednje tvrdih naspram mekih površina zuba
Za odabir pogona ekstrudera, tvrdoća površine zuba je najvažniji parametar: ona postavlja nosivost, vijek trajanja i ekonomičnost eventualne obnove.
| Parametar | Mekana površina zuba | Srednje tvrda površina zuba | Stvrdnuta površina zuba |
|---|---|---|---|
| Tipična površinska tvrdoća | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Toplinska obrada | Normaliziranje ili kaljenje | Indukcijsko kaljenje / nitriranje | Naugljičenje plus završno brušenje |
| Relativni kapacitet momenta | 1.0 (osnovna linija) | 1,5-1,8 | 2,5-3,0 |
| Otpornost na udarno opterećenje | Niska | Umjereno | visoko |
| Pitting and wear life | Najkraći | Srednji | Najduže |
| Tipična učinkovitost | 96-97% | 97-98% | 97-98,5% |
| Najprikladnije za | Povremeni, lagani rad ekstrudera | Cikličke linije srednjeg opterećenja | Kontinuirana ekstruzija 24/7 |
Karburizirani i brušeni zupčanici poželjni su za ekstrudere jer mljevenje ispravlja izobličenje toplinske obrade, tako da bočni profil i točnost vode mogu doseći kvalitetu DIN klase 5-6. Kombinacija tvrdog kućišta i čvrste jezgre s niskim sadržajem ugljika daje zube koji su otporni i na oštećenje površine i na zamor od savijanja. Srednje tvrdi zupčanici nalaze se između i mogu podnijeti lakši ciklički rad, ali ostaju marginalni za cjelodnevnu ekstruziju polimera.
Kriteriji za odabir reduktora ekstrudera
Četiri parametra odlučuju hoće li reduktor preživjeti dužnost ekstruzije: kapacitet zakretnog momenta i servisni faktor, omjer i izlazna brzina, toplinska ocjena i raspored montaže ili potiska.
Zakretni moment i servisni faktor
Odredite reduktor ekstrudera s radnim faktorom od najmanje 1,5 i 1,75-2,0 za linije s dva puža ili spojeve s velikim punjenjem. Zakretni moment pri pokretanju, hladni polimer i povremena zaglavljivanja vijaka premašuju opterećenje u stabilnom stanju. A kaljena površina zuba cilindrični reduktor zupčanika ovdje je konvencionalni prvi izbor: spakuje veliki okretni moment u kompaktni otisak i apsorbira trenutna preopterećenja tipična za pokretanje ekstrudera.
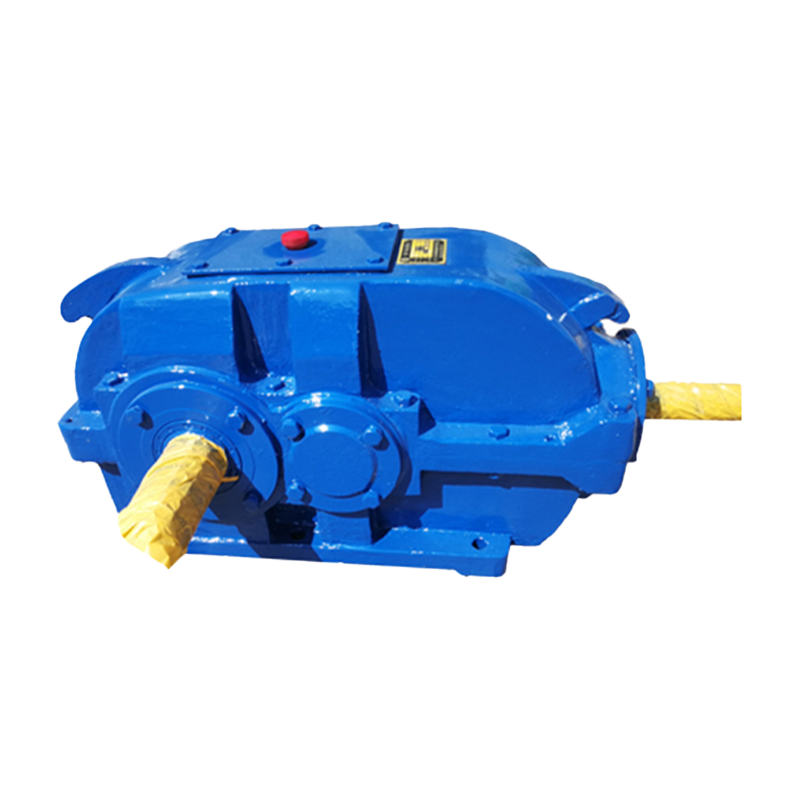 Proizvođač cilindričnog reduktora zupčanika s tvrdom površinom, tvornica Taixing Reducer je kineski proizvođač i tvornica cilindričnih reduktora s tvrdim zubima, s dugogodišnjim iskustvom u industrijskoj spe... Pogledajte proizvod →
Omjer i izlazna brzina
Većina vijaka ekstrudera radi između 20 i 150 okretaja u minuti. Dvostupanjski spiralni reduktor s omjerima od otprilike 10:1 do 25:1 pokriva većinu vodova s jednim vijkom, dok će dvovijčani spoj možda trebati omjere iznad 25:1 pri većim ulaznim brzinama. Odaberite omjer koji postavlja normalan rad na 60-80% nazivne izlazne brzine reduktora, ostavljajući rezervu bez prekoračenja brzine vlaka.
Toplinska ocjena i trajna snaga
Reduktor može imati dovoljan mehanički zakretni moment, ali se ipak pregrijati u radu 24/7, stoga usporedite ocjenu toplinske snage - ne samo mehaničku ocjenu - sa stvarnom snagom motora. Ako postoji opasnost da temperatura kartera ulja prijeđe 85-90 stupnjeva Celzijusa, odredite prisilno podmazivanje s hladnjakom ili povećajte veličinu okvira. Očvrsli zupčanici rade hladnije zbog manjeg trenja, što izravno smanjuje toplinski stres.
Montaža, raspored vratila i potisak
Koaksijalni reduktori odgovaraju kompaktnim rasporedima motora na vrhu, reduktori s paralelnim vratilima nude nižu visinu s velikim omjerima, a planetarni reduktori pružaju vrlo visoku gustoću momenta na kratkim središnjim udaljenostima. Provjerite snagu potiska kad god aksijalno opterećenje vijka nosi reduktorski ležaj umjesto zasebnog potisnog ležaja - skriveni trošak kod mnogih naknadnih ugradnja ekstrudera. Također potvrdite da šuplji provrt, izlazna prirubnica ili dimenzija podnožja odgovaraju cijevi ekstrudera bez nezgrapnih adaptera.
Četiri načina kvara Ojačani zupčanici sprječavaju
Udubljenje, habanje, zamor od savijanja i abrazivno trošenje odgovorni su za gotovo sve kvarove mjenjača ekstrudera, a kaljenje rješava svaki od njih.
- Pitting (površinski zamor): ponovljeni kontaktni stres puca na boku. Otvrdnute bočne strane na 58-62 HRC otporne su na udubljenje mnogo puta dulje od mekih bočnih strana pri istom prenesenom momentu.
- Struganje (trošenje ljepila): slomljeni uljni film vari i kida mikroskopske spojeve na površini zuba. Brušeni, očvrsli bokovi s završnim slojem Ra 0,4-0,8 mikrona daleko su otporniji na habanje.
- Zamor od savijanja zuba: preopterećenja i zastoji savijaju korijen zuba. Čvrsta jezgra ispod očvrslog kućišta održava korijen jakim dok kućište apsorbira površinska oštećenja.
- Abrazivno trošenje: prašinu i degradirani polimerni materijal s bokova. Stvrdnjavanje usporava gubitak abraziva i čuva zazor koji zahtijeva kvaliteta ekstruzije.
Kontrola zazora izravna je poluga kvalitete: istrošeni mjenjač proizvodi pulsiranje na vijku, a pulsiranje postaje varijacija debljine stijenke cijevi, filma i profila. Zato prerađivači biraju kaljeni, brušeni zupčanik čak i kada je početna otkupna cijena veća.
Usklađivanje reduktora s vašim postupkom ekstruzije
Prava obitelj reduktora slijedi proces: linije s jednim vijkom favoriziraju očvrsnute helikoidne reduktore, smjesa velike brzine daje prednost planetarnim tipovima, a fleksibilna postrojenja favoriziraju modularne mjenjače.
| Proces ekstruzije | Tipična brzina vijka | Dežurni karakter | Preporučena obitelj reduktora |
|---|---|---|---|
| Folija, ploča i cijev s jednim vijkom | 30-120 okretaja u minuti | Kontinuirani, stabilni okretni moment | Kaljena spiralna/paralelna osovina |
| Kompaundiranje s dva vijka | 150-600 okretaja u minuti | visoko power density, axial thrust | Planetarni reduktori |
| Ekstruzija gume i elastomera | 10-60 okretaja u minuti | Vrlo veliki okretni moment, velika toplina | Kaljeni cilindrični, velikodušan servisni faktor |
| Profil i peletiranje s čestim zastojima | 20-150 okretaja u minuti | Ciklički startovi i zaustavljanja | Modularni mjenjač za teške uvjete rada |
Za tipičnu liniju s jednim vijkom, ojačana cilindrična obitelj daje najbolju ravnotežu okretnog momenta, učinkovitosti i cijene kada je dimenzionirana s odgovarajućim servisnim faktorom. Gdje je prostor tijesan, a gustoća snage je prioritet, a planetarni reduktor pruža veći okretni moment po jedinici volumena s više planetarnih stupnjeva. Za postrojenja koja rekonfiguriraju linije ili često mijenjaju procese, a modularni mjenjač za teške uvjete rada omogućuje izmjenjive komponente i jednostavnije promjene omjera tijekom životnog vijeka linije.
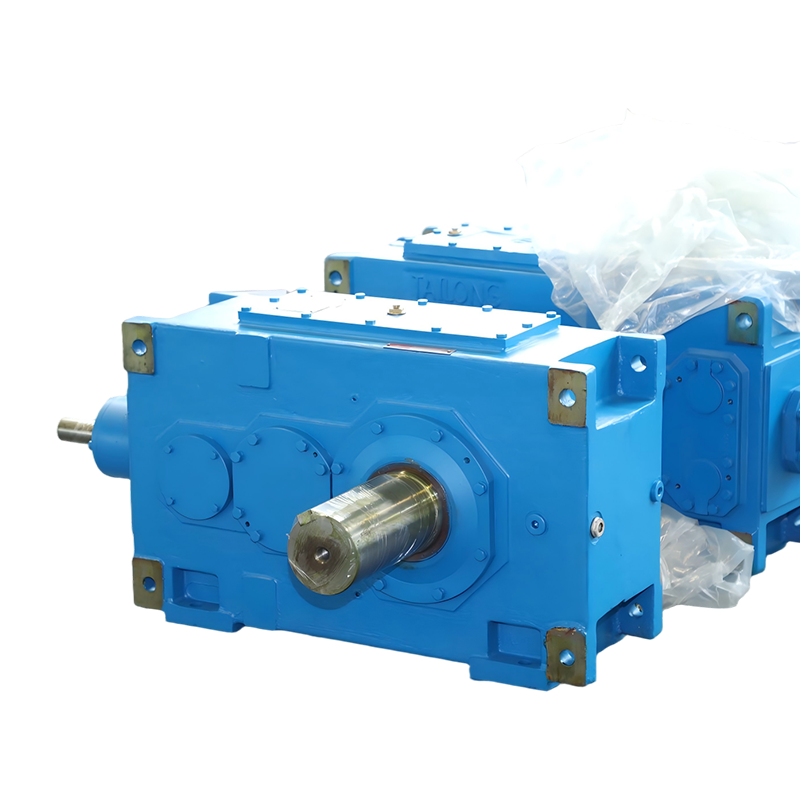 Proizvođač modularnih mjenjača za teške uvjete rada, tvornica Taixing Reducer kineski je proizvođač i tvornica modularnih mjenjača za teške uvjete rada, s dugogodišnjim iskustvom u industrijskom reduktoru brzine. cijeli... Pogledajte proizvod →
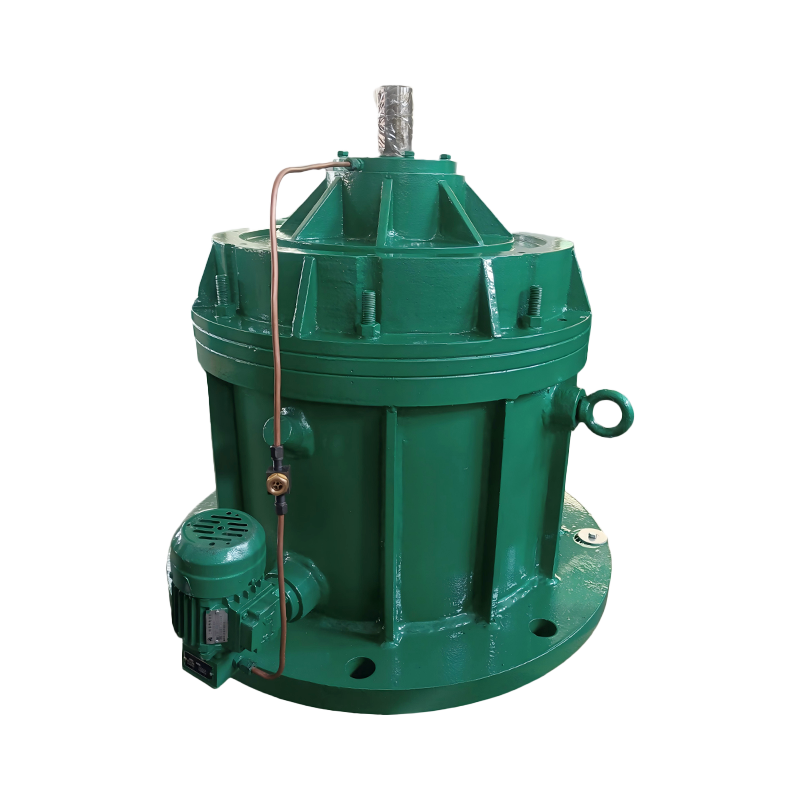 Proizvođač planetarnih reduktora, tvornica Taixing Reducer je kineski proizvođač i tvornica reduktora planetarnih zupčanika, s dugogodišnjim iskustvom u industrijskim reduktorima brzine. Veleprodaja... Pogledajte proizvod →
Kontrolni popis za kupnju reduktora kaljenog ekstruderom
Razradite ovih sedam točaka prije naručivanja; svaki je uzrokovao stvarnu zamjenu ili obnovu pogona za ekstruziju.
- Izračunajte potrebni izlazni zakretni moment: snaga motora (kW) x 9550 podijeljena s brzinom puža (o/min), pomnoženo s servisnim faktorom od najmanje 1,5.
- Navedite tvrdoću površine zuba od najmanje 58 HRC karburiziranih za kontinuiranu ekstruziju; prihvatiti indukcijsko kaljenje samo za lagane cikličke linije.
- Usporedite nazivnu toplinsku snagu s prosječnim kontinuiranim opterećenjem, a ne samo s natpisnom pločicom motora.
- Provjerite dostupne omjere prema prozoru brzine puža: 20-150 okretaja u minuti za većinu plastike, do 600 okretaja u minuti za miješanje.
- Potvrdite ocjenu potisnog opterećenja kada aksijalna sila vijka ulazi u kućište reduktora.
- Pregledajte način podmazivanja: prskanje za male isprekidane vodove, prisilna cirkulacija s hlađenjem 24/7 i visoke temperature okoline.
- Zatražite podatke o izmjerenoj buci, vibracijama i točnosti zupčanika u DIN ili ISO klasama, a ne samo kataloške ocjene.
FAQ: reduktori zupčanika kaljeni ekstruderom
Što znači "kaljen" u kaljenom reduktoru?
Otvrdnuto se odnosi na površinu zuba zupčanika. Zupčanik je karburiziran ili indukcijski kaljen tako da bok postiže visoku tvrdoću dok jezgra ostaje žilava. U reduktorima za industrijske ekstrudere, standardna specifikacija je kaljeno na 58-62 HRC s brušenom završnom obradom.
Koliko bi očvrsli reduktor zupčanika trebao trajati prije ponovne izrade?
S pravilnim dimenzioniranjem, podmazivanjem i hlađenjem, očvrsli reduktor u ekstruziji može raditi 50 000-100 000 sati prije nego što je potrebna zamjena zupčanika - obično 10-15 godina kontinuirane proizvodnje - u odnosu na samo nekoliko godina za mekane zupčanike pod istim opterećenjem.
Mogu li koristiti reduktor na transportnoj traci na ekstruderu?
Ne bez preračunavanja. Ekstruderi zahtijevaju viši servisni faktor, stalni okretni moment i pravi toplinski kapacitet. Transportni reduktor može imati isti omjer, ali nema toplinsku ocjenu za 24-satnu ekstruziju, tako da će se pregrijati ili propasti mnogo prije svog nazivnog vijeka trajanja.
Zašto se mali zupčanici ekstrudera tako brzo troše?
Budući da su često izrađeni od mekog mesinga ili sinteriranog čelika kako bi se smanjili troškovi, a trošenje je temeljni problem površinske tvrdoće. Primjenjuje se isti razlog zbog kojeg reduktori industrijskih ekstrudera određuju otvrdnute bokove: tvrdoća, a ne sirova čvrstoća, kontrolira trošenje pri klizanju i udubljenja.
Konačna preporuka
Reduktor zupčanika ojačan ekstruderom zaslužuje svoju prednost kroz duži životni vijek, stabilan zazor, nižu radnu temperaturu i manje neplaniranih zaustavljanja. Praktično pravilo pri kupnji je jednostavno: odredite okretni moment s radnim faktorom od najmanje 1,5, inzistirajte na karburiziranim i brušenim bokovima zuba i provjerite toplinsku ocjenu u odnosu na vaš najgori kontinuirani slučaj.
Prije finaliziranja specifikacije, pregledajte naše planetarni reduktor technical guide ako vaš proces radi velikom ulaznom brzinom ili malim središnjim udaljenostima; planetarni rasporedi često pobjeđuju spiralne u tom režimu. Nakon isporuke slijedite napomene o ugradnji i puštanju u rad reduktora velike snage , jer točnost montaže i poravnanje određuju veliki dio vijeka trajanja.
Taixing Reducer Co., Ltd. proizvodi ove obitelji reduktora od 1984., s vlastitim brušenjem zupčanika do 3 metra, glodanjem do 3,2 metra, 16 serija, više od 10.000 specifikacija i godišnjom proizvodnjom od 200.000 jedinica - uključujući nestandardne konfiguracije pogona ekstrudera. Ta dubina proizvodnje ono je što čini ojačani reduktor jednokratnom investicijom umjesto stalnim troškom.