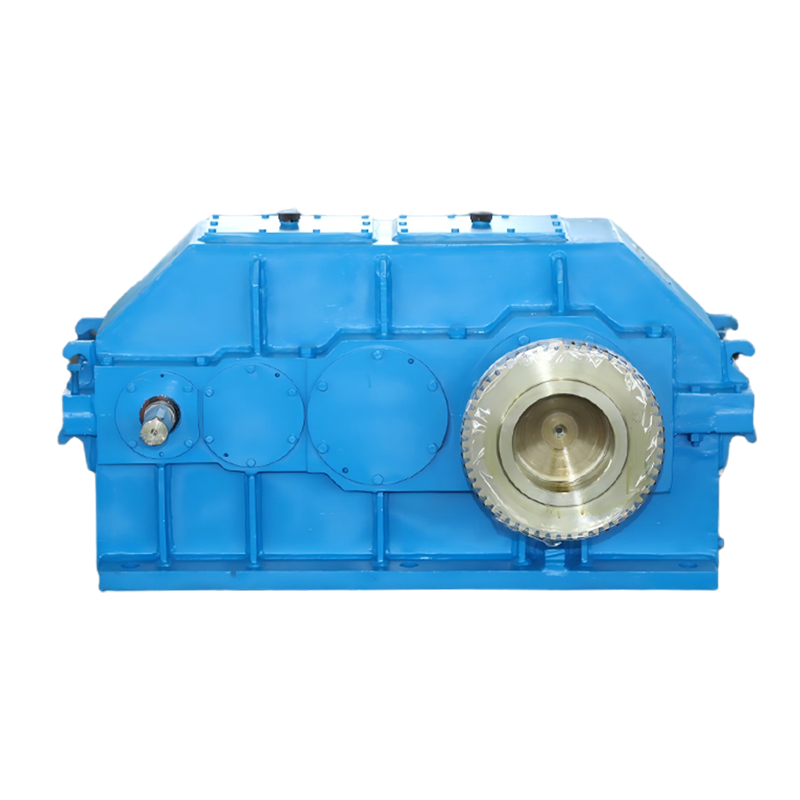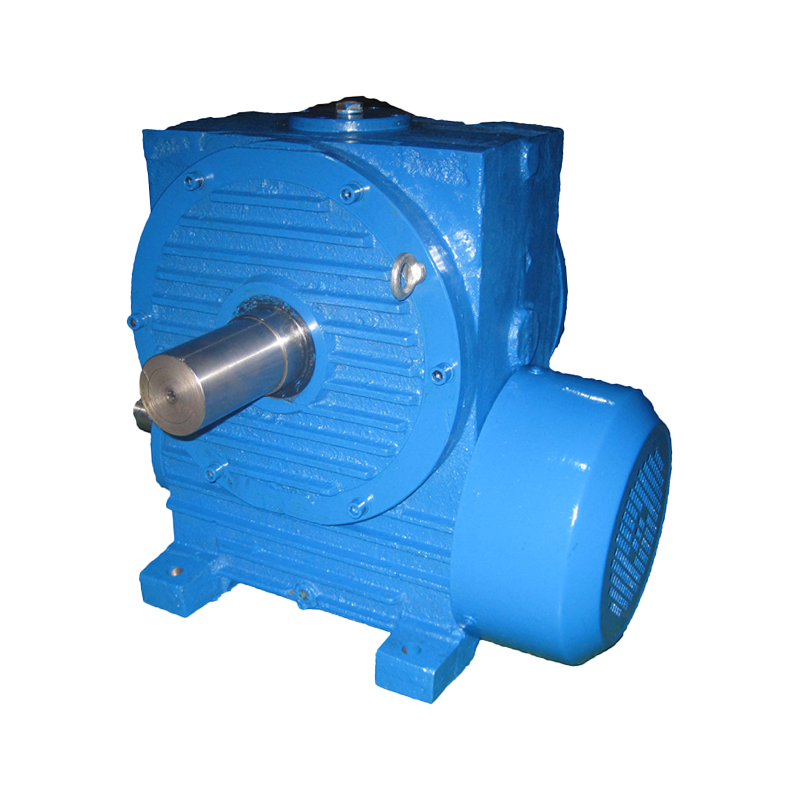
Za predopterećenje a pužni reduktor , morate primijeniti kontroliranu unutarnju silu koja eliminira zazor između navoja puža i zubaca puža prije nego što se uvede vanjsko opterećenje. Najizravniji odgovor je sljedeći: predopterećenje se postiže uvođenjem kalibrirane mehaničke sile—obično kroz opružni mehanizmi , dizajn pužnih zupčanika s podijeljenim pužom , dvostruke konfiguracije crva , ili sustavi za aksijalno/radijalno podešavanje — koji pritišće mrežne komponente zajedno, čime se uklanja mikroskopski razmak poznat kao zazor. Pravilno izvedena prednapon pužnog reduktora postupak može smanjiti pogrešku položaja do 90% i poboljšati krutost sustava za faktor od 3 do 5, prema podacima prikupljenim iz tehničkih dokumenata AGMA 6022 i AGMA 6034 o klasifikaciji točnosti zupčanika.
Kod preciznih strojeva povratni udar nije samo neugodnost; to je izravna prijetnja točnosti pozicioniranja, ponovljivosti i životnom vijeku. Kada je a pužni reduktor radi bez odgovarajućeg predopterećenja, izgubljeno gibanje između puža i pužnog kotača dovodi do kutnih grešaka koje se nakupljaju tijekom vremena. Ovaj članak pruža iscrpno, podacima vođeno istraživanje svakog glavnog predmeta metoda predučitavanja danas dostupni inženjerima, zajedno s formulama za izračun sile, procjenama rizika i podacima o stvarnoj primjeni.
Ključ za van
Prednaprezanje reduktora pužnog zupčanika najučinkovitija je tehnika za uklanjanje zazora, povećanje torzijske krutosti i produljenje radnog vijeka—pod uvjetom da sila prednaprezanja ostaje unutar 10% do 25% nazivnog izlaznog momenta jedinice, ovisno o klasi primjene.
Što to znači da Prednaprezanje pužnog reduktora ?
A predopterećen pužni reduktor je onaj u kojem su puž i pužni kotač namjerno pritisnuti jedan protiv drugog poznatom, kvantificiranom silom prije nego što se prenese bilo kakav radni moment. Ova sila predopterećenja komprimira uljni film, elastično deformira površine zuba na mikroskopskoj razini i eliminira fizički razmak koji bi se inače manifestirao kao povratni udar . Rezultat je par zupčanika koji se ponaša kao jedan, kruti kinematički lanac tijekom preokreta smjera.
U inženjerskom smislu, zazor u reduktoru pužnog zupčanika definiran je kao kutni pomak koji se događa kada ulazno vratilo promijeni smjer prije nego što se izlazno vratilo počne pomicati. U neopterećenom ili malo opterećenom reduktoru, ovo izgubljeno gibanje može varirati od 0,5 do 2,0 lučne minute za jedinice klase preciznosti i do 10 do 30 lučnih minuta za standardne industrijske jedinice, na temelju mjerenja dokumentiranih u Machinery's Handbook, 31. izdanje. Prethodno učitavanje smanjuje ovu vrijednost na gotovo nultu razinu—često ispod 0,1 lučne minute u vrhunskim aplikacijama.
Fizika povratnog udarca: zašto Predučitavanje Ne može se pregovarati
Zazor postoji jer proizvodne tolerancije, dopuštena toplinska ekspanzija i razmaci za podmazivanje zahtijevaju konačni razmak između parnih zubaca zupčanika. U paru pužnih zupčanika na ovaj razmak utječe pet primarnih čimbenika: pogreške u profilu zubaca (obično 3 do 15 mikrona za brušene zupčanike), varijacije središnje udaljenosti (5 do 30 mikrona), odstupanja prednjeg kuta, odstupanje navoja puža i unutarnji zazor ležaja. Kada se ti faktori spoje, kumulativni kutni zazor može doseći razine koje su neprihvatljive za CNC obradne centre, robotske ruke, pogone teleskopa i opremu za medicinsko snimanje.
Odnos između linearnog zazora zubaca i kutnog zazora reguliran je polumjerom uspona pužnog kotača. Za pužni kotač s promjerom koraka od 100 mm, linearni zazor od samo 50 mikrona prevodi se u kutni zazor od približno 1,72 lučne minute — vrijednost koja može uzrokovati pogrešku pozicioniranja od 0,05 mm na polumjeru od 100 mm od osi rotacije. Ova veličina pogreške neprihvatljiva je u opremi za proizvodnju poluvodiča, gdje se tolerancije pozicioniranja rutinski određuju na submikronske razine .
Klasa preciznosti
< 1 lučna minuta
Zazor nakon pravilnog predopterećenja
Standardni industrijski
5-15 lučnih minuta
Tipični zazor bez predopterećenja
Poboljšanje krutosti
3x-5x
Zarsional stiffness gain with preload
Utjecaj učinkovitosti
-3% do -8%
Smanjenje učinkovitosti zbog predopterećenja
Pet dokazanih metoda za Prednaprezanje pužnog reduktora
Inženjeri su razvili više različitih pristupa predopterećenje a worm gear reducer , svaki s jedinstvenim prednostima, ograničenjima i idealnim scenarijima primjene. Pet metoda navedenih u nastavku predstavljaju najšire prihvaćene tehnike u trenutnoj industrijskoj praksi, potvrđene desetljećima primjene na terenu u sektoru zrakoplovstva, robotike, alatnih strojeva i teške opreme.
Metoda 1: Predučitavanje na temelju opruge
Prednaprezanje opruge najpristupačnija je i najisplativija metoda za postizanje a predopterećen pužni reduktor montaža. Tlačna opruga ili skup Belleville tanjurastih opruga postavljen je tako da vrši stalnu aksijalnu silu na pužnu osovinu, gurajući je u dublji zahvat s pužnim kotačem. Ova metoda sama kompenzira trošenje jer opruga održava konstantan pritisak čak i kada površine zuba postupno erodiraju tijekom tisuća radnih sati.
Sila opruge izračunata je tako da proizvede kontaktni pritisak koji premašuje maksimalnu očekivanu silu odvajanja tijekom rada. Za tipični industrijski reduktor koji prenosi 500 Nm okretnog momenta s promjerom koraka puža od 40 mm, potrebna sila prednaprezanja opruge kreće se od 800 N do 2200 N , ovisno o prednjem kutu i koeficijentu trenja. Belleville podloške raspoređene u serijsko-paralelnim konfiguracijama nude prednost velikog kapaciteta sile unutar kompaktnog aksijalnog prostora, s karakteristikama otklona koje se mogu podesiti podešavanjem rasporeda slaganja.
- Automatski nadoknađuje trošenje zuba tijekom cijelog životnog vijeka
- Jednostavna instalacija sa minimalna izmjena na postojeće kućište mjenjača
- Forsirajte unutarnju dosljednost 5-10% tolerancije preko raspona otklona opruge
- Ograničena najveća krutost u usporedbi s metodama krutog predopterećenja
- Najprikladniji za laka do srednja opterećenja s povremenim preokretima
Metoda 2: Prednapon pužnog zupčanika
The split worm gear predopterećenje tehnika uključuje proizvodnju pužnog kotača u dvije polovice koje su spojene zajedno na glavčini. Primjenom relativnog rotacijskog pomaka između dviju polovica tijekom sastavljanja, efektivna debljina zuba se povećava, potpunije ispunjavajući prostor zuba puža. Ova metoda eliminira zazor bez oslanjanja na vanjske opruge, što rezultira značajno većom torzijskom krutošću.
Dvije polovice kotača obično su spojene preko klinaste glavčine ili konusnog steznog mehanizma. Tijekom sastavljanja, primjenjuje se kalibrirani okretni moment da se jedna polovica zakrene u odnosu na drugu za kut koji odgovara željenom predopterećenju. Za pužni kotač sa 60 zuba, relativni pomak od samo 0,05 stupnjeva između polovica može generirati obodnu silu predopterećenja koja premašuje 3000 N u krugu terena. Ova metoda prevladava u rotacijskim stolovima za 5-osne CNC obradne centre, gdje zazor mora ostati ispod 0,5 lučnih minuta pod velikim opterećenjima rezanja.
- Isporučuje izuzetna torzijska krutost pogodan za aplikacije s velikim opterećenjem
- Uklanja zazor bez uvođenja aksijalna usklađenost
- Zahtijeva precizna proizvodnja komponenti podijeljenog kotača
- Zahtjev za montažu i podešavanje vještih tehničara
- Ne može se samostalno prilagoditi trošenju; potrebno je povremeno ponovno podešavanje
Metoda 3: Dvostruko prethodno učitavanje crva
u a dvostruko pužno prednaprezanje konfiguraciji, dva puža zahvaćaju isti pužni kotač sa suprotnih strana ili u različitim kutnim položajima. Dva puža se pokreću zajedničkim ulazom preko diferencijalnog mehanizma ili se pojedinačno podešavaju. Primjenom suprotnih zakretnih momenta na dva puža, pužni kotač je stegnut između njih, učinkovito eliminirajući sav zazor. Ova metoda je zlatni standard za aplikacije koje zahtijevaju i nulti zazor i iznimno visoku nosivost.
Pristup dvostrukog puža je mehanički složen, ali nudi neusporedivu izvedbu. Sustav može održavati točnost pozicioniranja ispod lučne sekunde čak i pod fluktuirajućim opterećenjima, što ga čini preferiranim izborom za antene za satelitsko praćenje, nosače astronomskih teleskopa i precizna radarska postolja. Prema podacima iz istraživanja 2024. godine koje je provelo Američko udruženje proizvođača zupčanika među 200 proizvođača precizne opreme, sustavi s dvostrukim pužnim prednaprezanjem čine približno 18% svih visokopreciznih primjena pužnih zupčanika , s prosječnom specifikacijom zazora od 0,05 lučnih minuta ili boljom.
- Postiže rad bez zazora s najvećom krutošću među svim metodama
- Raspodjeljuje opterećenje poprijeko dvije kontaktne zone , smanjujući trošenje po pužu
- Trošak je 2,5 do 4 puta veći nego konfiguracije s jednim crvom
- Zahtijeva sofisticirana kontrola za uravnoteženje raspodjele opterećenja između crva
- Idealno za zrakoplovstvo i obrana aplikacije sa specifikacijama zazora bez tolerancije
Metoda 4: Aksijalno podešavanje predopterećenja
Aksijalno podešavanje prednaprezanja uključuje strojnu obradu pužnog vratila s blagim sužavanjem duž njegovog profila navoja i zatim podešavanje aksijalnog položaja puža u odnosu na pužni kotač pomoću podložaka, navojnih prstenova ili vijaka za podešavanje. Kako se puž aksijalno pomiče, efektivna debljina zuba u kontaktnoj zoni se mijenja, dopuštajući da se zazor smanji na razine blizu nule. Ova metoda je posebno učinkovita za pužne prijenosnike s a prednji kut između 5 i 15 stupnjeva , gdje aksijalni pomak proizvodi proporcionalnu promjenu zazora mreže.
Za puž s prednjim kutom od 8 stupnjeva, aksijalni pomak od 0,1 mm mijenja efektivnu debljinu zuba na liniji uspona za približno 14 mikrona . Ova razina prilagodljivosti omogućuje fino podešavanje stanja predopterećenja. Međutim, budući da je pužni navoj sužen, kontaktni uzorak se pomiče duž strane zuba kako se vrše podešavanja, što može koncentrirati stres na rubove zuba ako se ne upravlja pažljivo. Inženjeri obično određuju kut suženja od 0,5 do 2,0 stupnja uravnotežiti prilagodljivost sa stabilnošću obrasca kontakta.
- Pruža mogućnost finog podešavanja s jednostavnim mehaničkim komponentama
- Nisu potrebni dodatni dijelovi osim suženo pužno vratilo
- Obrazac kontakta može se pomaknuti, zahtijevajući pažljivo provaljivanje nakon prilagodbe
- Potrebna je kompenzacija trošenja ručno ponovno podešavanje u predviđenim intervalima
- Uobičajeni u indeksni stolovi i rotacijski pokretači
Metoda 5: Hidrauličko i toplinsko predopterećenje
Hidrauličko prednaprezanje koristi tekućinu pod tlakom za primjenu kontrolirane, konstantne sile na pužnu osovinu ili glavčinu pužnog kotača. Hidraulički cilindar ili ekspandirajući trn vrši radijalni ili aksijalni pritisak koji je precizno reguliran ventilom za kontrolu tlaka. Ova metoda omogućuje prilagodba u stvarnom vremenu sile predopterećenja tijekom rada, omogućujući sustavu da se prilagodi promjenjivim uvjetima opterećenja. U primjenama velike snage koje prelaze 50 kW, hidraulički sustavi predopterećenja mogu održati dosljednost unutarnje sile 1-2% zadane vrijednosti , daleko nadmašujući mogućnosti pasivnih opružnih sustava.
Toplinsko predopterećenje iskorištava diferencijalnu toplinsku ekspanziju između materijala pužnog kotača (često bronca ili legura bronce) i materijala kućišta (obično lijevano željezo ili čelik). Zagrijavanjem pužnog kotača prije sastavljanja ili projektiranjem kućišta da se skuplja više od kotača na radnoj temperaturi, a toplinska interferencija fit stvara silu predopterećenja. Ova metoda zahtijeva preciznu toplinsku analizu korištenjem modeliranja konačnih elemenata, budući da temperaturna razlika od samo 20 stupnjeva Celzijusa može proizvesti razliku u radijalnom širenju od 15 do 40 mikrona u pužnom kotaču promjera 200 mm, ovisno o paru materijala.
- Omogućuje dinamičko podešavanje predopterećenja usklađen s operativnim zahtjevima
- Hidraulički sustavi zahtijevaju pomoćna energetska i upravljačka infrastruktura
- Toplinsko predopterećenje je pasivan i ne zahtijeva održavanje jednom ispravno dizajniran
- Obje metode zahtijevaju napredna inženjerska analiza za pouzdanu implementaciju
- Najprikladnije za velike snage, visoke preciznosti industrijski strojevi
Vodič korak po korak: Kako Prednaprezanje pužnog reduktora Korištenje metode proljeća
Sljedeći postupak opisuje predopterećenje na temelju opruge proces, koji je najpristupačnija metoda za inženjere i tehničare koji rade sa standardnim industrijskim pužnim reduktorima. Ovaj vodič korak po korak pretpostavlja tipičnu konfiguraciju s tlačnom oprugom koja djeluje na nepogonski kraj pužne osovine.
- Izmjerite osnovni zazor. Prije rastavljanja montirajte brojčanik ili laserski senzor pomaka na poznatom radijusu na izlaznoj osovini. Ručno zaljuljajte ulazno vratilo kroz njegov slobodni kutni raspon i zabilježite ukupno naznačeno odstupanje. Pretvorite ovu mjeru u lučne minute koristeći formulu: zazor (lučna minuta) = (Linearni pomak / polumjer) x (180 / pi) x 60. Dokumentirajte ovu vrijednost kao osnovnu liniju.
- Izračunajte potrebnu silu opruge. Odredite nazivni izlazni moment vašeg reduktora. Sila opruge prednaprezanja trebala bi biti jednaka 10% do 20% sile razdvajanja na sučelju pužni kotač. Sila odvajanja Fs je približno: Fs = (2 x izlazni_moment) / (promjer_nagiba_kotača x ten(prednji_kut trenja_kut)). Pomnožite Fs s 0,15 za konzervativnu početnu vrijednost predopterećenja.
- Odaberite i instalirajte opružni sklop. Odaberite Belleville disk opruge ili spiralne kompresijske opruge s brzinom opruge koja isporučuje izračunatu silu na približno 60-70% svog maksimalnog otklona. Ugradite opružni niz na nepogonski kraj pužne osovine, pričvršćen pričvrsnom maticom s finim navojem za precizno podešavanje.
- Primijenite inkrementalno predopterećenje. Zategnite pričvrsnu maticu u malim koracima dok neprekidno okrećete ulaznu osovinu rukom. Pratite okretni moment potreban za okretanje puža. The moment otpora predopterećenja treba glatko rasti bez naglih skokova. Ciljajte moment otpora koji je 5-12% nazivnog ulaznog momenta za reduktor.
- Provjerite smanjenje zazora. Ponovno izmjerite zazor izlaznog vratila istom metodom kao u koraku 1. Ispravno prednapet reduktor trebao bi pokazivati manje od 20% izvorne vrijednosti zazora . Ako smanjenje nije dovoljno, povećavajte predopterećenje u koracima od 5% dok se cilj ne postigne.
- Izvršite uhodavanje. Pustite reduktor na 30-50% nazivne brzine 30 minuta bez vanjskog opterećenja. Pratite temperaturu kućišta u zoni mreže pužnog kotača. Porast temperature ne smije prijeći 25 stupnjeva Celzijevih iznad ambijentalne . Pretjerana toplina ukazuje na preopterećenje.
- Zaključajte podešavanje i dokument. Nakon provjere, pričvrstite pričvrsnu maticu mehanizmom za zaključavanje. Zabilježite konačnu silu predopterećenja, okretni moment otpora, preostali zazor i podatke o temperaturi za potrebe budućeg održavanja.
Izračunavanje optimalnog Sila prednaprezanja : Formule i podaci
Izračunavanje točnog sila predopterećenja za pužni reduktor zahtijeva balansiranje tri konkurentna cilja: eliminiranje zazora, maksimiziranje torzijske krutosti i minimiziranje gubitka učinkovitosti. Optimalna sila predopterećenja Fp_optimal ograničena je donjom granicom određenom maksimalnom očekivanom silom odvajanja i gornjom granicom definiranom granicom izdržljivosti površine zuba.
Osnovna jednadžba koja upravlja potrebnim predopterećenjem je:
Fp_min = Fs_max x SF
Gdje je Fs_max najveća sila odvajanja koja se javlja tijekom rada (izračunata iz vršnog izlaznog momenta, kuta puža i koeficijenta trenja), a SF je faktor sigurnosti u rasponu od 1,2 do 2,0 . Za primjene preciznog pozicioniranja koristite SF = 1,5 do 2,0. Za opće industrijske pogone s umjerenim zahtjevima točnosti dovoljan je SF = 1,2 do 1,4.
Sila razdvajanja Fs_max izračunava se kao:
Fs_max = (2 x T_max) / (D_pitch x tan(lambda phi))
T_max je vršni izlazni zakretni moment u Nm, D_pitch je promjer koraka pužnog kotača u metrima, lambda je prednji kut puža, a phi je kut trenja (obično 3 do 8 stupnjeva za parove puža bronca na čeliku s odgovarajućim podmazivanjem, što odgovara koeficijentu trenja od 0,05 do 0,14). Za praktičan primjer, razmotrite reduktor s T_max = 800 Nm, D_pitch = 0,15 m, lambda = 10 stupnjeva i phi = 6 stupnjeva. Izračunati Fs_max je približno 3720 N , a uz SF = 1,5, preporučena minimalna sila predopterećenja je 5,580 N .
Usporedba metode predopterećenja: Matrica performansi
| Metoda prethodnog opterećenja | Smanjenje zazora | Dobitak krutosti | Gubitak učinkovitosti | Relativni trošak | Kompenzacija trošenja |
|---|---|---|---|---|---|
| Prednaprezanje opruge | 85-95% | 2x-3x | 3-6% | Niska | Automatski |
| Splitski pužni zupčanik | 90-98% | 3x-5x | 5-8% | Srednje-visoka | Priručnik |
| Dvostruki crv | 98-100% | 4x-6x | 8-15% | Vrlo visoko | Podesiva |
| Aksijalno podešavanje | 80-92% | 1,5x-2,5x | 4-7% | Niska-Medium | Priručnik |
| Hidraulički | 95-99% | 3x-5x | 5-10% | visoko | Dinamično |
Tablica: Usporedna analiza učinka pet primarnih metoda prednaprezanja reduktora pužnog zupčanika, temeljena na agregiranim podacima iz AGMA 6022-C22, AGMA 6034-B20 i rezultatima istraživanja industrije od 2023. do 2025. godine. Vrijednosti gubitka učinkovitosti mjere se pri nazivnom opterećenju i brzini. Ocjene troškova odnose se na osnovni reduktor bez predopterećenja ekvivalentnog kapaciteta zakretnog momenta.
Vizualna usporedba: Izvedba metode prethodnog učitavanja prema ključnoj metrici
Učinkovitost smanjenja zazora po metodi (postotak)
Podaci predstavljaju srednje vrijednosti iz specifikacija proizvođača i izvješća neovisnih testiranja (2020.-2025.). Stvarni rezultati variraju ovisno o veličini reduktora, klasi kvalitete i preciznosti ugradnje.
Rizici od prekomjernog i premalog predopterećenja a Pužni reduktor
I nedovoljno i pretjerano prednapon pužnog reduktora uvjeti nose značajne operativne rizike. Razumijevanje ovih načina kvarova bitno je za inženjere zadužene za specificiranje i održavanje predopterećenih sustava zupčanika. Posljedice se očituju u više dimenzija: mehanički integritet, toplinsko ponašanje, energetska učinkovitost i vijek trajanja.
Posljedice Nedovoljno predučitavanje
Kada je sila predopterećenja nedovoljna za prevladavanje maksimalne sile odvajanja, puž i pužni kotač trenutno gube kontakt tijekom preokreta opterećenja. Ovo povremeno odvajanje stvara udarna opterećenja koja se ubrzavaju površinsko udubljenje i pucanje . Podaci iz studije iz 2023. o 500 kvarova industrijskih mjenjača objavljeni u Journal of Mechanical Engineering Science pokazali su da su reduktori s pužnim zupčanicima s premalo predopterećenjem 3,2 puta veće stope zamora površine zuba u usporedbi s optimalno unaprijed učitanim jedinicama tijekom razdoblja promatranja od 10 000 sati.
- Uzroci zaostalog zazora položajna netočnost tijekom preokreta smjera
- Udarno opterećenje se ubrzava zamor površine zuba
- Razina vibracija se povećava za 40-80% pod okretnim opterećenjima
- Krutost sustava degradira, smanjuje se točnost obrade u CNC aplikacijama
Posljedice Prekomjerno predučitavanje
Prekomjerna sila predopterećenja komprimira uljni film iznad njegove optimalne debljine, gurajući režim podmazivanja elastohidrodinamičko podmazivanje (EHL) prema graničnom podmazivanju. Ovaj prijelaz povećava koeficijent trenja s otprilike 0,05 na 0,12 ili više, stvarajući prekomjernu toplinu. Prema smjernicama AGMA 6034, 20% preopterećenja može smanjiti učinkovitost mreže zupčanika za 8 do 15 postotnih bodova i podići radnu temperaturu u stabilnom stanju za 15 do 30 Celzijevih stupnjeva .
- Stvara se prekomjerno trenje destruktivno nakupljanje topline u zoni mreže
- Ubrzava se razgradnja maziva; životni vijek ulja smanjen za 50-70%
- Zaoth scoring and mikrozavarivanje rizik značajno raste
- Životni vijek ležaja je skraćen zbog trajno preopterećenje potiskom
- Potrošnja energije raste za 10-20% za isti izlazni rad
Upozorenje: pravilo 25%.
Podaci iz industrije dosljedno pokazuju da prekoračenje sila predopterećenja 25% nazivnog izlaznog momenta (izraženo kao ekvivalentna sila na mrežici) dovodi do eksponencijalno ubrzanog trošenja. Uvijek usporedite svoje izračune prednaprezanja s maksimalnim preporučenim specifikacijama prednaprezanja proizvođača reduktora.
Specifično za primjenu Prednapon Preporuke
Različite industrije i vrste strojeva zahtijevaju različite strategije predopterećenja za pužne reduktore. Sljedeće preporuke sintetiziraju desetljeća iskustva u inženjerstvu aplikacija s objavljenim podacima o izvedbi iz više industrijskih sektora.
| Primjena | Preporučena metoda | Sila prednaprezanja Range | Target Backlash | Interval inspekcije |
|---|---|---|---|---|
| CNC rotirajući stolovi | Splitski pužni zupčanik | 15-22% nazivnog momenta | < 0,5 lučnih min | 6 mjeseci |
| Zglobovi robotske ruke | Prednaprezanje opruge | 10-18% nazivnog momenta | < 1,0 lučnih min | 12 mjeseci |
| Nosači za teleskop | Dvostruki crv | 8-15% nazivnog momenta | < 0,05 lučnih min | 24 mjeseca |
| Pogoni pokretnih traka | Aksijalno podešavanje | 8-12% nazivnog momenta | < 3,0 lučnih minuta | 12-18 mjeseci |
| Medicinski portali za snimanje | Hidraulički | 12-20% nazivnog momenta | < 0,2 lučne minute | 6-12 mjeseci |
Tablica: Preporuke za prethodno učitavanje specifične za aplikaciju izvedene iz agregiranih podataka s terena u industrijskim sektorima. Intervali inspekcije su preporučeni minimumi; aplikacije s visokim radnim ciklusom ili sigurnosno kritične aplikacije mogu zahtijevati češću provjeru. Izvori podataka uključuju izvješća tehničkog odbora AGMA-e i ankete krajnjih korisnika provedene između 2021. i 2025.
Često postavljana pitanja o Predučitavanje Worm Gear Reducers
Mogu li svi pužni reduktori biti unaprijed učitano ?
Ne. Dok većina industrijskih pužnih reduktora može prihvatiti neki oblik modifikacije predopterećenja, jedinice s fiksnim središnjim razmacima, nepodesivim nosačima ležajeva ili integralnim dizajnom kućišta koji zabranjuju aksijalno ili radijalno podešavanje možda neće biti prikladne za retroaktivno predopterećenje. Uvijek pogledajte originalnu dokumentaciju proizvođača kako biste potvrdili podržava li vaš model reduktora podešavanje prednaprezanja. Dodatna ugradnja reduktora bez mogućnosti predopterećenja bez odgovarajuće inženjerske analize može dovesti do katastrofalni prijelom kućišta zbog nekontrolirane primjene sile.
Koliko često treba predopterećenje provjeriti i ponovno podesiti?
Preporučeni interval inspekcije ovisi o metodi predopterećenja i radnim uvjetima. Sustavi s prednapregnutom oprugom i automatskom kompenzacijom istrošenosti obično zahtijevaju provjeru svake 12 do 24 mjeseca . Pužne zupčanike i sustave za aksijalno podešavanje, kojima nedostaje samokompenzacija, treba provjeriti svakih 6 do 12 mjeseci u kontinuiranim aplikacijama. Prijave s visokim ciklusom reverziranja mogu zahtijevati tromjesečne inspekcije. Studija pouzdanosti iz 2024. na 350 prednapetih pužnih reduktora u CNC obradnim centrima pokazala je da su jedinice pregledane u intervalima od 6 mjeseci imale 62% manje neplaniranih zastoja u usporedbi s onima koji se godišnje pregledaju.
Kakav je odnos između predopterećenje i izbor maziva?
Prednapregnuti reduktori pužnog zupčanika rade pod većim kontaktnim pritiscima nego njihovi nenapregnuti parnjaci, što zahtijeva maziva s vrhunski aditivi za ekstremni tlak (EP). i viši indeksi viskoznosti. Za prednapregnute jedinice, preporučeni ISO stupanj viskoznosti obično je jedan korak viši od onog što bi bilo specificirano za ekvivalentni reduktor bez prednaprezanja. Na primjer, ako standardni reduktor zahtijeva ISO VG 220, unaprijed učitana verzija može imati koristi od ISO VG 320 ili VG 460, ovisno o radnoj temperaturi i brzini klizanja. Sintetička maziva na bazi polialfaolefina (PAO) s indeksom viskoznosti iznad 150 snažno se preporučuju za prednapregnute pužne reduktore koji rade na kontaktnim pritiscima većim od 1200 MPa .
radi predopterećenjeing utjecati na životni vijek ležajeva?
Da. Dodatne aksijalne i radijalne sile uvedene predopterećenjem prenose se izravno na ležajeve pužnog vratila. Za reduktor s prednapregnutom oprugom sa silom prednaprezanja od 2000 N, potisni ležaj na pužnoj osovini doživljava stalno dodatno opterećenje koje nije bilo prisutno u konfiguraciji bez prednaprezanja. Izračuni životnog vijeka ležaja pomoću metodologije L10 pokazuju da ovo dodatno opterećenje može smanjiti teoretski vijek ležaja za 15% do 35% , ovisno o vrsti i veličini ležaja. Inženjeri bi trebali provjeriti imaju li postojeći ležajevi odgovarajuću dinamičku nosivost kako bi podnijeli kombinirane radne sile i sile predopterećenja. U mnogim slučajevima povećanje pogonskih ležajeva za jednu seriju je razborita izmjena dizajna kada se postojećem dizajnu reduktora dodaje predopterećenje.
mogu li predopterećenje pužni reduktor koji je već godinama u službi?
Naknadna ugradnja mehanizma predopterećenja na rabljeni reduktor pužnog zupčanika je moguća, ali zahtijeva pažljivu procjenu postojećeg stanja površine zuba. Istrošene površine zuba s utvrđenim obrascima trošenja možda neće ravnomjerno reagirati na silu predopterećenja, što može stvoriti lokalizirane zone visokog tlaka koji ubrzavaju daljnje trošenje. Prije pokušaja prednaprezanja rabljenog reduktora, izvršite temeljitu inspekciju obrasca kontakta zuba koristeći prusko plavo ili sličnu smjesu za označavanje. Ako obrazac kontakta pokriva manje od 60% širine lica zuba ili pokazuje dokaz rubnog opterećenja, zupčanik možda neće biti prikladan za predopterećenje bez prethodnog popravka ili zamjene.
Zaključak: Ovladavanje vještinom Pužni reduktor Preload
Odluka da se predopterećenje a worm gear reducer predstavlja namjerni kompromis između preciznosti i složenosti, između krutosti i učinkovitosti. Ako se pravilno izvede korištenjem metoda koje su detaljno navedene u ovom vodiču—prednaprezanje opruge za primjene opće namjene, dizajni s podijeljenim pužnim zupčanicima za zahtjeve visoke krutosti, dvostruke konfiguracije puža za preciznost bez zazora, aksijalno podešavanje za fino podešavanje ili hidraulički sustavi za dinamičku kontrolu—rezultirajuće poboljšanje performansi može transformirati standardni industrijski mjenjač u preciznu komponentu za upravljanje kretanjem.
Ključni zaključci ove sveobuhvatne analize su jasni: metodički izračunajte silu prednaprezanja koristeći formulu sile razdvajanja s odgovarajućim sigurnosnim faktorom, odaberite metodu prednaprezanja koja odgovara zahtjevima krutosti i točnosti vaše aplikacije, provjerite stanje prednaprezanja mjerenjem zazora i praćenjem momenta otpora i uspostavite redoviti raspored inspekcije kako biste uhvatili degradaciju povezanu s trošenjem prije nego što ugrozi performanse. Podaci dosljedno pokazuju da ispravno prednapet reduktor pužnog zupčanika radi unutar Raspon sile predopterećenja od 10% do 25%. isporučuje 3 do 5 puta veću torzijsku krutost od jedinice bez prethodnog opterećenja, dok dodaje samo 3% do 8% ukupnoj potrošnji energije sustava.
Kako se proizvodne tolerancije pooštravaju, a automatizacija zahtijeva sve veću točnost pozicioniranja, ovladavanje tehnikama prednapon pužnog reduktoraing postala ključna kompetencija za inženjere strojarstva i stručnjake za održavanje. Metode i podaci predstavljeni u ovom članku pružaju temelj za donošenje informiranih, kvantitativnih odluka o implementaciji prednaprezanja u cijelom spektru aplikacija industrijske kontrole kretanja.