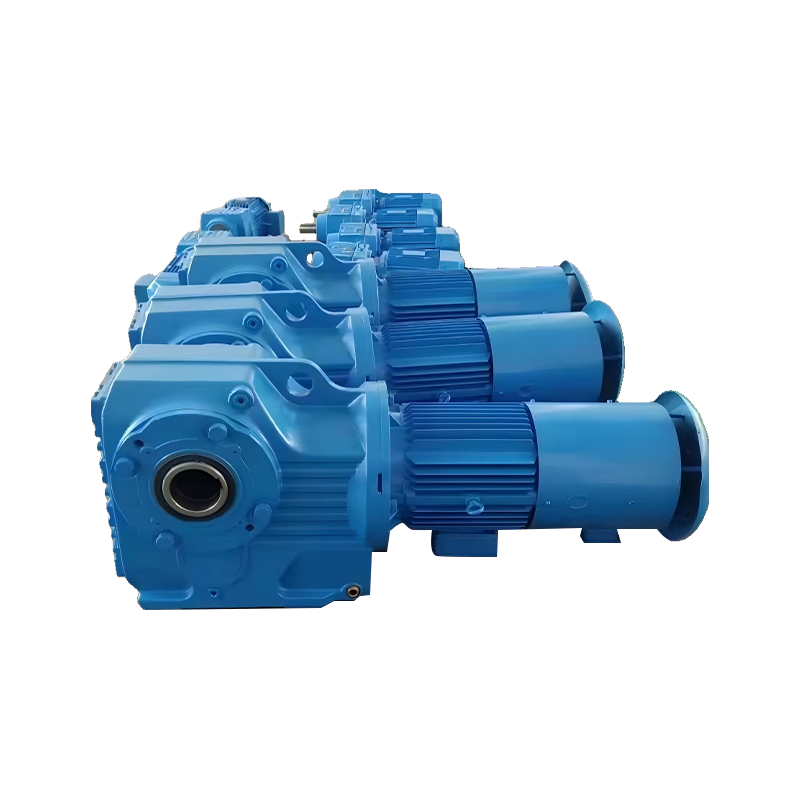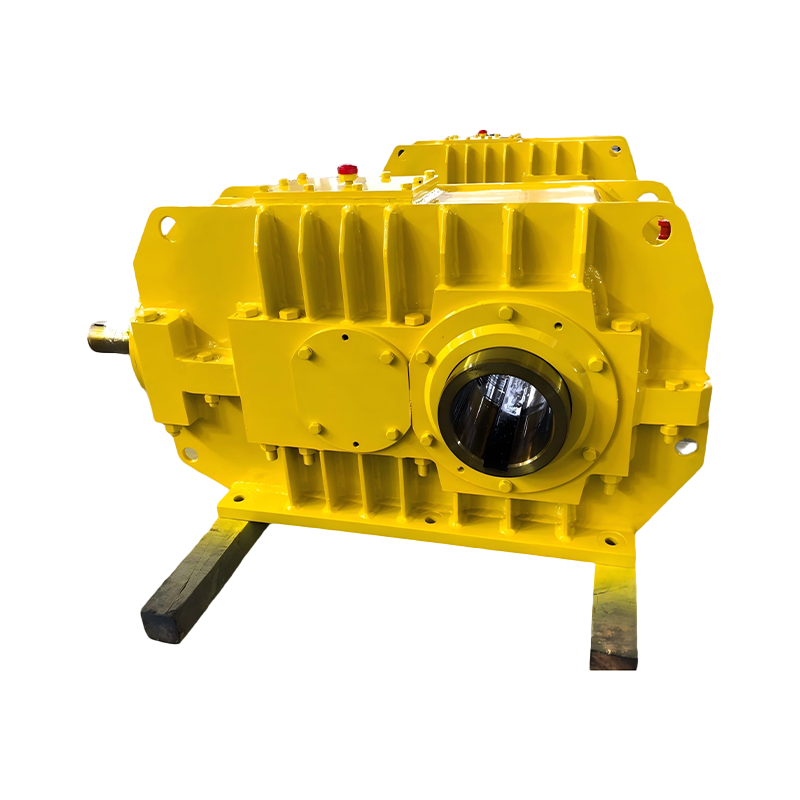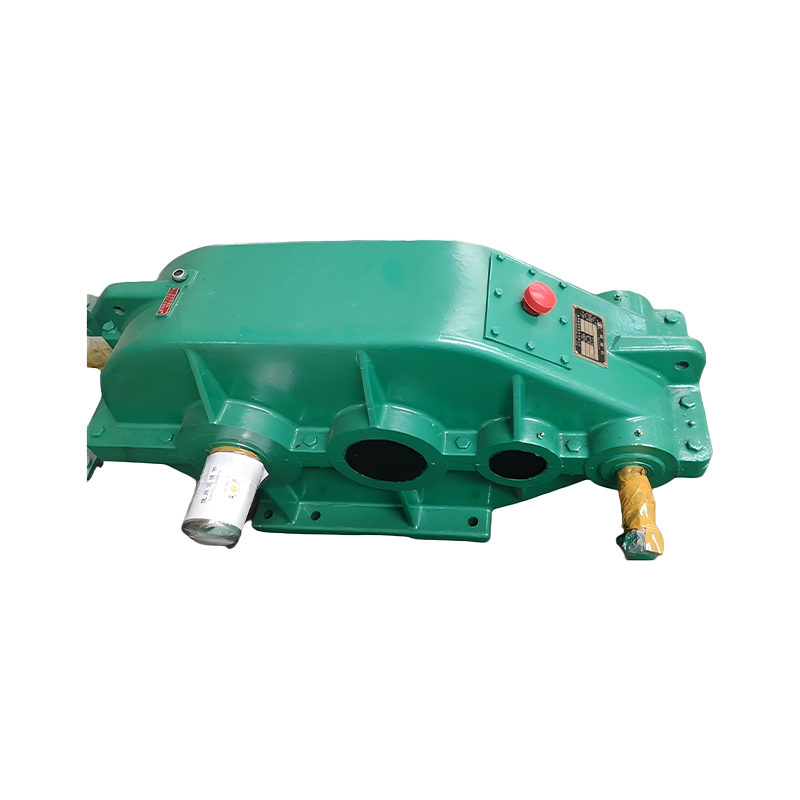
Pričvršćivanje a reduktor zupčanika do an električni motor je temeljni zadatak u mehaničkom prijenosu snage. Najčešća i pouzdana metoda je izravna spojka korištenjem fleksibilne ili krute spojke koja povezuje osovinu motora s ulaznom osovinom reduktora. Alternativne metode uključuju remenski i remenički prijenosi i lančani i lančanički pogoni , od kojih svaki odgovara specifičnom momentu, brzini i prostornim zahtjevima. Odabir ispravne metode pričvršćivanja izravno utječe na učinkovitost sustava, vijek trajanja i učestalost održavanja. Ovaj članak pruža detaljan, praktičan vodič koji pokriva sve tri primarne tehnike pričvršćivanja, korak po korak postupke instalacije, usporedne podatke i odgovore na često postavljana pitanja.
Ključni zaključak: Za 80% industrijskih primjena, fleksibilna čeljusna spojnica instalirana s alatima za lasersko poravnanje pruža najbolju ravnotežu cijene, pouzdanosti i jednostavnosti održavanja pri pričvršćivanju reduktora zupčanika na električni motor.
Što je reduktor i zašto je važan
A reduktor zupčanika je mehanički uređaj koji smanjuje brzinu vrtnje ulaznog vratila dok proporcionalno povećava njegov izlazni moment. Sastoji se od skupa zupčanika smještenih unutar kućišta, dizajniranih za postizanje određenog omjera redukcije kao što je 10:1, 30:1 ili 100:1. Kada je električni motor koji radi na 1750 okretaja u minuti spojen na reduktor zupčanika s omjerom 10:1, izlazna osovina rotira približno 175 okretaja u minuti isporučujući otprilike 10 puta veći ulazni moment minus gubitke učinkovitosti. Prema podacima Američkog udruženja proizvođača zupčanika, pravilno odabrani i instalirani reduktori zupčanika mogu postići ocjenu učinkovitosti između 94% i 98% za jednostupanjske spiralne dizajne. Metoda pričvršćivanja između motora i reduktora kritično je sučelje koje određuje hoće li se ova učinkovitost ostvariti u praksi ili će se izgubiti zbog neusklađenosti, vibracija i preranog trošenja.
Reduktori imaju tri bitne funkcije u sustavima prijenosa snage. Prvo, oni višestruki moment do razine koju sam motor ne može ekonomski proizvesti. Drugo, oni smanjiti brzinu kako bi odgovarali radnim zahtjevima pogonske opreme kao što su transporteri, miješalice i pumpe. Treće, oni inercija utakmice između motora i opterećenja, što poboljšava točnost upravljanja i smanjuje mehanički stres tijekom ciklusa ubrzanja i usporavanja. Bez pravilno pričvršćenog reduktora zupčanika, električni motor bi trebao biti znatno veći i skuplji da bi isporučio isti okretni moment pri malim brzinama.
3 primarne metode za pričvršćivanje reduktora zupčanika na električni motor
Postoje točno tri široko prihvaćene metode za spajanje reduktora zupčanika na električni motor, a svaka od njih služi različitim radnim uvjetima. Izbor ovisi o četiri čimbenika: potrebnom kapacitetu zakretnog momenta, prihvatljivoj toleranciji odstupanja, raspoloživom fizičkom prostoru i ukupnom trošku uključujući održavanje tijekom očekivanog vijeka trajanja od 5 do 15 godina.
Izravno spajanje s fleksibilnom ili krutom spojnicom
Izravno spajanje je poželjna metoda spajanja za veliku većinu industrijskih primjena jer prenosi snagu s najmanje međukomponenti i najvećom mogućom učinkovitošću od 97% do 99%. U ovoj konfiguraciji, vratilo motora i ulazno vratilo reduktora povezani su jedan s drugim putem spojnog uređaja. Fleksibilne spojke , kao što su čeljusne spojke, disk spojke ili rešetkaste spojke, prilagođavaju se malim količinama kutnog odstupanja do 0,5 stupnjeva i paralelnog pomaka do 0,05 milimetara. Krute spojnice require near-perfect alignment but offer zero backlash and higher torsional stiffness, making them suitable for precision servo applications.
Tipična čeljusna spojka sastoji se od dvije metalne glavčine s čeljustima koje strše i elastomernog paučastog umetka koji se nalazi između njih. Pauk apsorbira vibracije i tolerira manja odstupanja. When the motor starts, the elastomer compresses slightly, reducing shock loads transmitted to the gear reducer. Podaci iz industrije pokazuju da čeljusne spojke mogu produžiti vijek trajanja ležaja reduktora za 15% do 25% u usporedbi s krutim spojnicama u primjenama s čestim paljenjem i zaustavljanjem. Glavine spojke pričvršćene su na osovine pomoću utora za klin i nastavnih vijaka ili steznih mehanizama koji osiguravaju tarnu vezu koja može podnijeti raspon okretnog momenta od 5 Nm do preko 10 000 Nm, ovisno o veličini spojke.
Pogonski spoj remena i remenice
Priključci remenskog pogona koriste remenicu postavljenu na osovinu motora, odgovarajuću remenicu na ulaznom vratilu reduktora i zategnuti remen koji prenosi snagu između njih. Ova se metoda odabire kada motor i reduktor moraju biti fizički odvojeni udaljenošću koja izravnu spojku čini nepraktičnom ili kada aplikacija ima koristi od mogućnosti podešavanja omjera brzine promjenom promjera remenice. Belt drives typically operate at 90% do 96% efficiency depending on belt type, tension, and wrap angle. Klinasti remeni najčešći su izbor za opću industrijsku uporabu, dok se sinkroni zupčasti remeni odabiru kada se moraju održavati precizni omjeri brzina bez proklizavanja.
The belt drive method introduces an additional reduction or multiplication stage before the gear reducer. Na primjer, ako motor s remenicom od 100 mm pokreće remenicu od 200 mm na ulazu reduktora, brzina se prepolovi, a moment se udvostruči prije ulaska u reduktor. To omogućuje inženjerima fino podešavanje konačne izlazne brzine bez mijenjanja samog reduktora. Međutim, napetost remena mora se provjeravati svakih 500 do 1000 radnih sati prema standardnom rasporedu održavanja, a remenje obično zahtijeva zamjenu svakih 3 do 5 godina, ovisno o ciklusu rada i uvjetima okoline.
Veza lančanika i lančanika
Chain drive connections use sprockets and a roller chain to transmit power from the motor to the gear reducer. This method is selected for applications requiring high torque transmission at relatively low speeds, where belt slippage would be unacceptable. Chain drives achieve 95% do 98% efficiency when properly lubricated and maintained. Za razliku od remena, lanci ne klize pod opterećenjem, što ih čini prikladnima za teške transportne trake, drobilice i opremu za miješanje gdje su skokovi momenta česti. Primarni kompromis je da lančani pogoni zahtijevaju redovito podmazivanje i proizvode više buke od remenskih ili izravnih spojnih alternativa, s tipičnim razinama zvuka u rasponu od 75 do 85 decibela pri radnoj brzini.
Step-by-Step Guide to Izravno spajanje Installation
Sljedeći postupak pokriva najčešći scenarij: pričvršćivanje reduktora na električni motor pomoću fleksibilne čeljusne spojke na zajedničkoj osnovnoj ploči. Each step must be performed in sequence to ensure proper alignment and long service life.
- Provjerite kompatibilnost komponenti. Confirm that the motor frame size, shaft diameter, keyway dimensions, and rotation direction match the reducer input specifications. Izmjerite promjer osovine motora mikrometrom kako biste bili sigurni da je unutar raspona tolerancije koju je odredio proizvođač spojke, obično plus ili minus 0,025 mm za osovine promjera do 50 mm.
- Očistite sve spojne površine. Uklonite zaštitne premaze, hrđu, prljavštinu i neravnine s osovine motora, ulazne osovine reduktora i provrta spojke pomoću fino zrnate brusne krpe i sredstva za čišćenje na bazi otapala. Svako onečišćenje između spojnih površina može uzrokovati koroziju i smanjiti učinkovitost spojne veze do 30%.
- Montirajte glavčine spojke. Slide one hub onto the motor shaft and the other onto the reducer input shaft. Za osovine s klinom, umetnite klin u utor prije montaže glavčine. Apply a thin, even coat of anti-seize compound to the shaft to prevent galling. Zategnite vijke za podešavanje ili stezne vijke na vrijednost zakretnog momenta koju je odredio proizvođač spojke, obično 15 Nm do 80 Nm za spojke srednje veličine.
- Position the motor and reducer on the base plate. Place both units on the common base plate with the coupling hubs facing each other. Leave a gap between the hub faces equal to the spider thickness plus 1 mm to 2 mm of additional clearance to allow for thermal expansion. Nemojte umetati pauka u ovoj fazi.
- Izvršite grubo poravnanje. Use a straightedge placed across the top and side of both coupling hubs to check for gross misalignment. Podesite položaj motora ili reduktora pomoću podmetača ispod njihovih nožica za ugradnju sve dok ravnalo ravnomjerno ne dodiruje obje glavčine cijelom njihovom dužinom. Shims should be stainless steel and no more than four shims should be stacked under any single foot to maintain stability.
- Izvršite precizno poravnanje pomoću indikatora na brojčaniku ili laserskog alata za poravnanje. Postavite indikator s brojčanikom na jednu glavčinu i okrećite ga dok mjerite radijalno i aksijalno odstupanje na suprotnoj glavčini. Acceptable values are less than 0.05 mm for parallel offset and less than 0.5 degrees for angular misalignment. Laserski sustavi za poravnanje mogu postići točnost unutar 0,01 mm i smanjiti vrijeme poravnanja za 40% do 60% u usporedbi s metodama indikatora brojčanika.
- Umetnite elastomerni pauk. Nakon što je poravnanje potvrđeno, umetnite pauk između dvije glavčine spojke. Pauk bi trebao tijesno pristajati bez potrebe za pretjeranom silom. Rotate the shafts by hand to verify that the coupling turns freely without binding at any point in the rotation.
- Zategnite sve pričvrsne vijke. Zategnite pričvrsne vijke motora i reduktora na osnovnu ploču pomoću kalibriranog moment ključa. Slijedite križni redoslijed zatezanja kako biste ravnomjerno rasporedili silu stezanja. Bolt torque values for typical M12 to M20 fasteners range from 70 Nm to 350 Nm depending on bolt grade and size.
- Ugradite štitnik spojke. Secure a rigid coupling guard that covers all rotating components. Ovo je sigurnosni zahtjev prema OSHA standardu 1910.219 i ekvivalentnim međunarodnim propisima. Zaštita mora biti sposobna izdržati udar slomljene komponente spojke pri najvećoj radnoj brzini.
- Izvršite probni rad bez opterećenja. Nakratko pokrenite motor i promatrajte ima li spojke vibracija, neuobičajene buke ili vidljivog ljuljanja. Ako se otkrije bilo kakav problem, odmah prestanite i ponovno provjerite poravnanje prije nastavka rada s punim opterećenjem.
Usporedba metoda pričvršćivanja
Donja tablica daje usporednu usporedbu triju primarnih metoda koje se koriste za pričvršćivanje reduktora zupčanika na električni motor. Svaka metoda ima različite prednosti i ograničenja koja određuju njezinu prikladnost za određene primjene.
| Značajka | Direct Spojnica | Pogon remena | Lančani pogon |
|---|---|---|---|
| Raspon učinkovitosti | 97% do 99% | 90% to 96% | 95% to 98% |
| Tolerancija neusklađenosti | Up to 0.5 degrees angular, 0.05 mm parallel | Up to 2 degrees angular, 5 mm parallel | Do 1 stupnja kutno, 2 mm paralelno |
| Razina buke | 65 do 72 dB | 60 do 70 dB | 75 do 85 dB |
| Interval održavanja | 12 do 24 mjeseca | 500 do 1.000 radnih sati | 200 to 500 operating hours |
| Tipični vijek trajanja | 10 do 15 godina | 3 to 5 years per belt set | 5 to 8 years per chain set |
| Kapacitet zakretnog momenta | 5 Nm do 10.000 Nm | 2 Nm do 2.000 Nm | 20 Nm do 8.000 Nm |
| Relativni trošak | Umjereno | Niska do umjerena | Umjereno to High |
Comparison of the three primary methods for attaching a gear reducer to an electric motor. Podaci odražavaju tipične industrijske primjene temeljene na standardnim inženjerskim referencama i specifikacijama proizvođača za operacije srednjeg opterećenja.
Structure Diagram: Direct Coupling Assembly
Shematski prikaz rasporeda izravne spojke koji prikazuje motor, fleksibilnu spojku i reduktor montiran na zajedničku krutu temeljnu ploču.
Alignment and Its Impact on Service Life
Neusklađenost vratila je najveći pojedinačni uzrok preranog kvara reduktora zupčanika, odgovoran za procijenjenih 50% do 60% svih zamjena spojki i ležajeva u industrijskim pogonskim sustavima. Kada vratilo motora i ulazno vratilo reduktora nisu pravilno poravnati, rezultirajuće sile putuju izravno u ležajeve i zupčanike, uzrokujući ubrzano trošenje koje može smanjiti životni vijek za 40% do 70% u usporedbi s ispravno poravnatom instalacijom.
Postoje dvije vrste neusklađenosti koje je potrebno kontrolirati. Kutno odstupanje događa se kada se središnje crte dviju osovina sijeku pod kutom umjesto da tvore jednu ravnu liniju. Neusklađenost paralelnog pomaka događa se kada su središnje crte osovine paralelne, ali ne i koincidentne, što znači da je jedna osovina pomaknuta u odnosu na drugu u okomitoj ili vodoravnoj ravnini. Većina neusklađenosti u stvarnom svijetu kombinacija je obje vrste. Industrijske studije su pokazale da se čeljusna spojnica koja je podvrgnuta paralelnom odstupanju od 0,5 mm ima otprilike 3 puta veću stopu trošenja od ispravno usmjerene spojnice. Ista spojka podvrgnuta kutnoj neusklađenosti od 1,5 stupnjeva može se pokvariti za manje od 1000 radnih sati u usporedbi s očekivanim radnim vijekom većim od 20 000 sati pod idealnim uvjetima.
Precizno poravnanje pomoću laserskih alata može postići točnost pozicioniranja vratila unutar 0,01 mm, što znači produženje životnog vijeka ležaja od 30% do 50% u usporedbi s poravnanjem koje se izvodi samo s indikatorima na brojčaniku. Trošak sustava laserskog poravnanja, obično 3.000 do 12.000 USD, često se nadoknadi unutar prve godine rada kroz smanjeni zastoj i niže troškove zamjenskih dijelova u objektima s više pogonskih sustava.
Zakretni moment, brzina i faktor usluge
Prije odabira metode pričvršćivanja potrebno je precizno izračunati parametre momenta i brzine na sučelju između motora i reduktora. Zakretni moment koji se prenosi kroz spojku ili pogonski sustav određen je snagom motora i brzinom vrtnje koristeći odnos: Zakretni moment u Nm jednak je 9,550 pomnožen sa snagom u kilovatima podijeljenom s brzinom u RPM. Za motor od 15 kW koji radi na 1750 o/min, okretni moment na osovini motora je približno 82 Nm. Ova se vrijednost mora pomnožiti s a faktor usluge kako bi se uzele u obzir karakteristike opterećenja specifične za primjenu.
Servisni faktori su standardizirani množitelji koji osiguravaju da komponente spojke ili pogona mogu podnijeti vršna opterećenja i udarne uvjete primjene. Donja tablica predstavlja uobičajeno korištene vrijednosti servisnog faktora na temelju vrste primjene i radnog ciklusa, izvedene iz industrijske prakse i smjernica proizvođača spojnica.
| Vrsta aplikacije | Faktor usluge | Radni ciklus | Primjer opreme |
|---|---|---|---|
| Uniformno opterećenje | 1,0 do 1,25 | Kontinuirano, postojano | Centrifugalne pumpe, ventilatori, generatori |
| Umjereno Shock | 1,25 do 1,75 | Povremeni, umjereni počeci | Transporteri, miješalice, kompresori |
| Teški šok | 1,75 do 2,5 | Česta paljenja, vožnja unatrag | Drobilice, mlinovi čekićari, preše |
| Teški šok | 2,5 do 4,0 | Ekstremni udar, često preokretanje | Valjaonice, velike drobilice kamena |
Preporuke servisnog faktora za odabir spojke pri pričvršćivanju reduktora na električni motor. Vrijednosti se temelje na standardnim industrijskim referencama i treba ih provjeriti u odnosu na posebne tablice s podacima proizvođača za kritične primjene.
Uobičajene pogreške prilikom pričvršćivanja reduktora zupčanika
Svaka od sljedećih grešaka je dokumentirana u izvješćima servisa na terenu kao čest uzrok kvara pogonskog sustava. Izbjegavanje ovih pogrešaka može spriječiti većinu prijevremenih zamjena spojki i ležajeva.
- Potpuno preskakanje koraka poravnanja. Oslanjanje samo na tolerancije obrade osnovne ploče za postizanje prihvatljivog poravnanja nije dovoljno. Čak i precizno strojno obrađene osnovne ploče mogu imati odstupanja ravnosti montažne površine od 0,1 mm do 0,3 mm, što se izravno pretvara u neusklađenost osovine.
- Korištenje previše podmetača ispod nožica za montažu. Slaganje više od četiri podloška stvara popustljiv sloj koji se može neravnomjerno stisnuti tijekom vremena, što dovodi do postupnog neusklađenosti. Ako je potrebno više od 3 mm podešavanja visine, upotrijebite čvrsti strojno obrađeni odstojni blok umjesto višestrukih tankih podmetača.
- Pretjerano zatezanje vijaka spojke. Prekoračenje preporučenog zakretnog momenta na postavljenim vijcima može deformirati osovinu ili napuknuti glavčinu spojke. To stvara koncentracije naprezanja koje mogu dovesti do kvara uslijed zamora nakon 10.000 do 50.000 ciklusa opterećenja.
- Zanemarujući toplinsko širenje. Motori i reduktori mogu povećati temperaturu za 40 do 80 stupnjeva Celzijusa iznad temperature okoline tijekom rada. Čelična osovina duga 1 metar širi se za otprilike 0,12 mm za svakih 10 stupnjeva Celzijusa porasta temperature. Spojnice moraju imati dovoljan aksijalni razmak kako bi podnijele ovo širenje bez vezivanja.
- Instalacija spojnice naopako ili korištenje pogrešnog materijala. Elastomerni pauci dostupni su u više materijala uključujući poliuretan, nitrilnu gumu i Hytrel, svaki s različitim temperaturnim i kemijskim rasponima otpornosti. Poliuretanski pauk koji se koristi u okruženju iznad 80 stupnjeva Celzijusa omekšat će i prerano se pokvariti.
- Nepodmazivanje spojke ako je potrebno. Neki tipovi spojki, uključujući rešetkaste spojke i spojke zupčanika, zahtijevaju periodično podmazivanje mašću. Rad ovih spojnica bez podmazivanja može uzrokovati povećanje stope trošenja za faktor od 5 do 10, što dovodi do kvara unutar nekoliko tjedana umjesto godina.
Kriteriji odabira za odabir odgovarajuće metode pričvršćivanja
Odluka o korištenju izravne spojke, remenskog ili lančanog pogona trebala bi se temeljiti na sustavnoj procjeni pet kriterija. Dodjeljivanje ponderirane ocjene svakom kriteriju pomaže eliminirati subjektivnost i osigurava da odabrana metoda odgovara zahtjevima aplikacije.
- Zahtjevi zakretnog momenta i snage. Izravne spojke mogu podnijeti najširi raspon okretnog momenta od frakcijskih do preko 10.000 Nm. Remeni pogoni općenito su ograničeni na primjene ispod 2000 Nm zbog ograničenja širine remena i veličine remenice. Lančani pogoni ističu se u scenarijima s velikim okretnim momentom i malim brzinama gdje su udarna opterećenja česta.
- Prostorna ograničenja. Izmjerite dostupnu udaljenost između kraja osovine motora i kraja ulazne osovine reduktora. Izravne spojke zahtijevaju razmak od samo 50 mm do 200 mm, ovisno o veličini spojke. Remenski i lančani prijenosi trebaju više prostora za prilagodbu promjera remenice ili lančanika i održavanje odgovarajuće središnje udaljenosti, obično 300 mm do 1500 mm.
- Uvjeti okoliša. U okruženjima ispiranja gdje je potrebno često čišćenje vodom ili kemikalijama, preferiraju se izravne spojke s glavčinama od nehrđajućeg čelika i elastomerima za hranu. Pogoni s remenom mogu apsorbirati vlagu i nakupiti bakterije, što ih čini neprikladnima za obradu hrane bez specijaliziranih materijala. Lančani pogoni u vlažnim okruženjima zahtijevaju kontinuirane sustave podmazivanja i premaze otporne na koroziju.
- Fleksibilnost omjera brzine. Ako primjena može zahtijevati buduće promjene brzine, remenski pogon s izmjenjivim remenicama nudi najlakšu i najjeftiniju metodu podešavanja ukupnog omjera smanjenja. Izravne spojke daju fiksni omjer 1:1 između ulaza motora i reduktora, zahtijevajući promjenu samog reduktora radi podešavanja omjera.
- Ukupni trošak životnog ciklusa. Dok izravne spojke često imaju veće početne troškove komponenti od remenskih pogona, njihovi niži zahtjevi za održavanjem i duži vijek trajanja obično rezultiraju 20% do 35% nižim ukupnim troškom vlasništva tijekom 10-godišnjeg razdoblja kada su uključeni troškovi rada za preglede i zamjene.
Često postavljana pitanja
Mogu li pričvrstiti reduktor izravno na motor bez spojke?
Izravno pričvršćivanje bez ikakvog uređaja za spajanje ne preporučuje se za standardne industrijske motore i reduktore. Osovine ove dvije jedinice nisu dizajnirane za izravno spajanje. Čak i ako se promjeri vratila podudaraju, nedostatak bilo kakvog fleksibilnog elementa znači da se sve sile neusklađenosti prenose izravno na ležajeve motora i reduktora, što dovodi do brzog trošenja. Neke specijalizirane kombinacije motora i reduktora, poznate kao motori s reduktorima, proizvode se kao integrirane jedinice s osovinom motora i zupčanikom koji dijele zajedničko kućište. U ovim integriranim dizajnima, priključak je unutarnji i tvornički poravnat.
Koja je najčešća vrsta spojke koja se koristi između motora i reduktora?
Čeljusna spojka s elastomernim paučastim umetkom najrašireniji je tip za opću industrijsku primjenu do približno 500 kW. Čini procijenjenih 45% do 55% svih instalacija spojke motora i reduktora. Njegova popularnost proizlazi iz njegovog sigurnog dizajna, što znači da ako elastomer pokvari, metalne čeljusti se isprepliću i nastavljaju prenositi okretni moment, sprječavajući katastrofalno odvajanje. Disk spojke i rešetkaste spojke češće su u primjenama s visokim performansama i velikim okretnim momentom iznad 500 kW, dok se krute spojke koriste prvenstveno u preciznim servo sustavima gdje je nulti zazor kritičan.
Koliko često trebam provjeravati poravnanje između motora i reduktora?
Usklađenost treba provjeriti pri početnoj instalaciji, nakon prvih 200 do 500 radnih sati, a nakon toga jednom godišnje za opremu koja neprekidno radi. Opremu koja je podložna čestim paljenjima, zaustavljanjima ili preokrenutim opterećenjima treba provjeravati svakih 6 mjeseci. Toplinski ciklusi, slijeganje temelja i vibracije mogu uzrokovati pomicanje poravnanja tijekom vremena. Studija iz 2020. o 300 industrijskih pogonskih sustava otkrila je da je 42% jedinica provjerenih nakon 12 mjeseci neprekidnog rada odstupilo od svojih početnih tolerancija poravnanja za više od 0,03 mm.
Što uzrokuje pregrijavanje reduktora nakon što je pričvršćen na motor?
Pregrijavanje u novougrađenom motor-reduktorskom sklopu najčešće je uzrokovano neusklađenošću, što stvara dodatne sile trenja koje pretvaraju mehaničku energiju u toplinu. Ostali uzroci uključuju preopterećenje reduktora iznad njegovog nazivnog kapaciteta, rad na brzinama ispod minimalne preporučene ulazne brzine, nedovoljno podmazivanje ili spojku koja je previše kruta i prenosi vibracije umjesto da ih prigušuje. Pravilno instaliran reduktor zupčanika trebao bi raditi s porastom površinske temperature od 40 do 60 stupnjeva Celzijusa iznad temperature okoline. Temperature koje prelaze 90 stupnjeva Celzijusa na površini kućišta ukazuju na problem koji zahtijeva hitnu istragu.
Mogu li koristiti remenski pogon umjesto izravne spojke za primjenu visokog zakretnog momenta?
Pogoni s remenom mogu se koristiti za aplikacije s velikim momentom, ali zahtijevaju pažljivo projektiranje kako bi se osigurao pouzdan rad. Više klinastih remena postavljenih paralelno može prenijeti okretni moment do približno 2000 Nm. Za više razine okretnog momenta, sinkroni zupčasti remeni širine do 200 mm mogu podnijeti do 5000 Nm. Međutim, remenski prijenosi u aplikacijama s velikim zakretnim momentom zahtijevaju česte provjere napetosti jer istezanje remena pod velikim opterećenjem može uzrokovati klizanje. Remen koji klizi za samo 2% do 3% može generirati dovoljno topline uslijed trenja da se materijal remena brzo razgradi. Za primjene koje prelaze 5000 Nm, metode izravne spojke ili lančanog pogona općenito su praktičnije i pouzdanije.
Koji su alati neophodni za pričvršćivanje reduktora na električni motor?
Neophodan komplet alata uključuje kalibrirani moment ključ koji pokriva raspon od 20 Nm do 400 Nm, set mjerača za mjerenje razmaka, indikator brojčanika s magnetskom bazom ili laserskim sustavom za poravnanje, podlošku od nehrđajućeg čelika debljine od 0,05 mm do 1,0 mm, ravnalo duljine najmanje 300 mm s precizno brušenim rubom, mikrometri za provjeru promjera osovine i kompletan set imbus ključeva i nasadnih ključeva koji odgovaraju veličini spojnice i montažnih vijaka. Grijač ležaja ili indukcijski grijač može biti potreban za montažu velikih glavčina spojke s interferentnim nasjedanjima na osovine promjera iznad 50 mm.
Sigurnosne mjere tijekom instalacije
Procedure za zaključavanje i označavanje moraju se slijediti kad god se izvode radovi na ili u blizini motora i reduktora. Prije početka bilo kakvog mehaničkog rada mora se provjeriti električna izolacija na prekidaču za isključivanje. Rotirajući sklop, nakon što bude spreman za rad, mora biti potpuno zatvoren zaštitnikom koji ispunjava zahtjeve primjenjivih sigurnosnih standarda. Štitnik koji se može ukloniti bez alata nije prihvatljiv za trajne instalacije. Zaštita mora biti sposobna zadržati projektil koji je rezultat kvara spojke pri najvećoj nazivnoj brzini sklopa. Osim toga, oprema za dizanje koja se koristi za postavljanje motora i reduktora mora biti nominalna za najmanje 150% težine najteže komponente, a točke dizanja moraju biti jasno označene na kućištima motora i reduktora.
Metode i podaci predstavljeni u ovom članku odražavaju standardnu industrijsku praksu za pričvršćivanje reduktora na električni motor. Specifične vrijednosti zakretnog momenta, tolerancije poravnanja i servisne faktore uvijek treba provjeriti u skladu s dokumentacijom koju je dostavio proizvođač određenog motora, reduktora i komponenti spojke koje se koriste u instalaciji.